|
|
| Merknaam: | KTS |
| Modelnummer: | Balneus |
| MOQ: | 100 stukken |
| Prijs: | $1-20 |
| Betalingsvoorwaarden: | L/C, T/T, Western Union |
| Toeleveringsvermogen: | 250000 Stuk/Stukken per Maand |
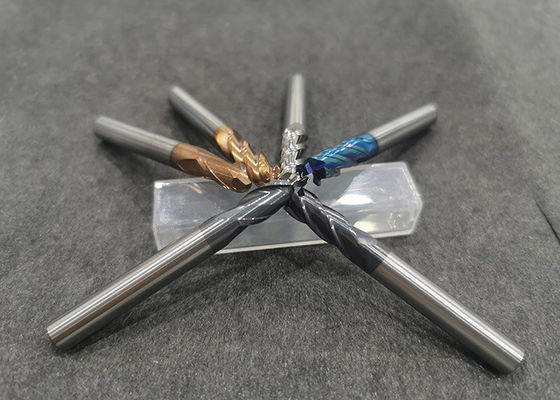
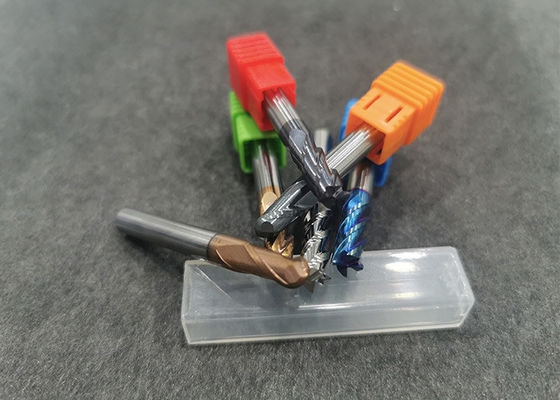
1/2/3/4 Fluit Carbide End Mill Slijpen Frees Industrie Snijders
Eindfrees Slijpfrees Industriefrezen
Gerelateerde informatie
Om de frees te begrijpen, moet je eerst de freeskennis begrijpen
Bij het optimaliseren van de freeswerking is het blad van de frees een andere belangrijke factor. Als er bij elke freesbewerking meer dan één zaagblad tegelijkertijd aan het snijden deelneemt, is dit een voordeel, maar te veel bladen die tegelijkertijd aan het snijden deelnemen, zijn de nadelen. Het is onmogelijk dat een snijkant tegelijkertijd snijdt. Het benodigde vermogen is gerelateerd aan het aantal snijkanten dat aan het snijden deelneemt. Bij het spaanvormingsproces, de snijkantbelasting en de bewerkingsresultaten speelt de positie van de frees ten opzichte van het werkstuk een belangrijke rol. Gebruik bij vlakfrezen een frees die ongeveer 30% groter is dan de snijbreedte en plaats de frees dicht bij het midden van het werkstuk, dan verandert de spaandikte niet veel. De spaandikte is bij het snijden iets dunner dan bij het snijden in het midden.
Om ervoor te zorgen dat er een voldoende hoge gemiddelde spaandikte / voeding per tand wordt gebruikt, moet het aantal freestanden dat geschikt is voor dit proces correct worden bepaald. De spoed van de frees is de afstand tussen de effectieve snijranden. Volgens deze waarde kan de frees worden onderverdeeld in drie soorten: een frees met dichte tanden, een frees met dunne tanden en een speciale frees met dichte tanden.
Ook gerelateerd aan de dikte van de gefreesde spanen is de hoofdhoek van de vlakfrees. De hoofdhoek is de hoek tussen de hoofdsnijkant van de wisselplaat en het oppervlak van het werkstuk. De hoofdhoeken zijn 45 graden, 90 graden en het ronde mes. De richtingsverandering zal sterk veranderen met het verschil in de hoofddeclinatiehoek: de frees met een hoofddeclinatiehoek van 90 graden produceert voornamelijk radiale kracht, die in de voedingsrichting werkt, wat betekent dat het te bewerken oppervlak niet te veel druk zal verdragen. Het is betrouwbaarder voor werkstukken met een zwakke freesstructuur.
De frees met een hoofddeclinatiehoek van 45 graden heeft ongeveer dezelfde radiale snijkracht en axiale richting, dus de gegenereerde druk is relatief evenwichtig en de vermogensbehoefte van de werktuigmachine is ook relatief laag. Het is vooral geschikt voor materialen met korte spanen die tijdens het frezen spanen produceren. Artefacten.
Door de frees met ronde wisselplaat verandert de hoofddeclinatiehoek continu van 0 tot 90 graden, wat vooral afhangt van de snedediepte. De snijkantsterkte van dit type mes is zeer hoog. Omdat de langs de lange snijkant gegenereerde spanen relatief dun zijn, is deze geschikt voor grote voedingen. De richting van de snijkracht in de radiale richting van het blad verandert voortdurend en de druk die tijdens de verwerking wordt gegenereerd, hangt af van de snedediepte. De ontwikkeling van de geometrische geometrie van moderne bladen heeft de voordelen van ronde snijbladen met een soepel snijeffect, een laag energieverbruik voor de werktuigmachine en een goede stabiliteit. Het is niet langer een effectieve voorfrees en wordt veel gebruikt bij vlakfrezen en eindfrezen.